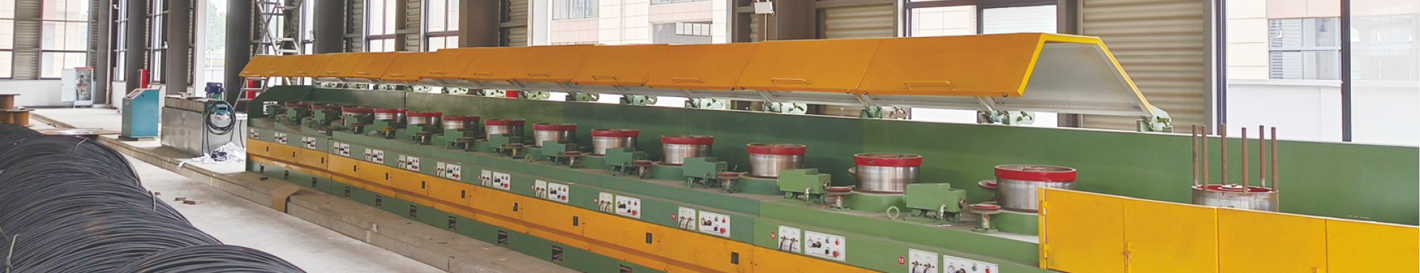
倒立式拉丝机以立式布置的塔轮组作为核心传动部件,钢丝由放线端进入,经过若干道次拉拔后完成减径。设备运行时,收线卷筒位于上方,金属线材自上而下穿过各道次拉丝模,在塔轮上完成多次绕行,形成连续的拉拔路径。这种自上而下的走线方式使线材在道次间的张力趋于稳定,也减少了因自重引起的偏移。
塔轮是决定拉拔质量的关键部件,通常由多级阶梯状轮盘构成,每级轮盘对应一个拉拔道次,直径按递减顺序排列。线材在一级塔轮上绕行后进入第二道模具,逐级递减的轮径与线材不断缩小的截面相匹配,使各道次的延伸率保持在合理区间。塔轮表面多采用耐磨涂层处理,配合内部水冷通道,可降低摩擦热对线材性能的影响。
拉拔过程中,模具与塔轮之间的速比关系直接影响断线率与表面质量。速度控制单元依据线径变化调整收线转速,使前后道次的线速度与延伸量相协调。润滑液在塔轮与模具之间形成油膜,既降低摩擦系数,也带走拉拔产生的热量,对维持稳定的拉拔状态具有实际作用。
设备结构上,塔轮与主轴采用整体装配形式,减少高速运转时的径向跳动。日常使用中,关注塔轮表面的磨损状态与冷却水路畅通情况,是维持设备长期稳定运行的基础工作。
|