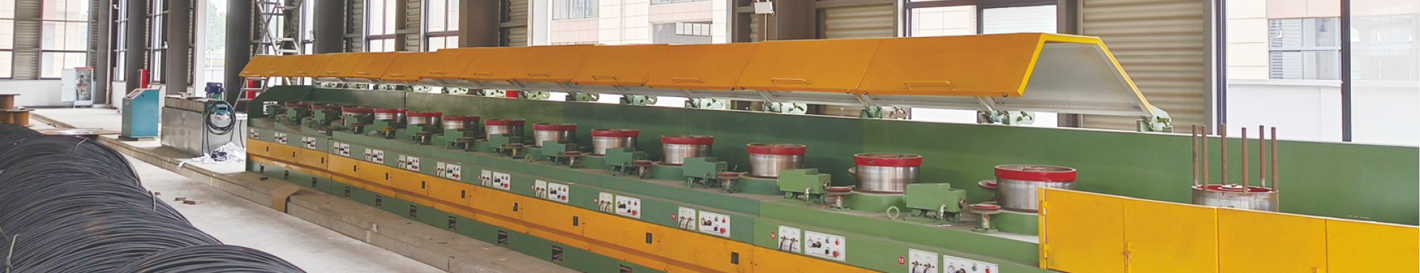
拉丝机生产线的合理布局与工艺流程设计,是影响金属丝材生产效率与成品质量的关键因素。生产线布局需结合厂房空间、原料供应及后道工序衔接等因素统筹安排,使放线、拉拔、收线等环节形成顺畅的流水作业。合理的设备间距既能减少操作人员的走动与物料搬运时间,又为日常维护与检修留出充足空间。布局还应充分考虑电气控制柜、冷却系统及润滑装置的安置,使管线敷设规整有序。
工艺流程通常由放线、预处理、拉拔、冷却及收线等环节构成。放线装置负责将原料盘元平稳引出,避免线材发生扭曲或缠绕。原料在进入拉拔前需进行表面处理,以去除氧化皮与杂物,常见方式包括酸洗、机械剥壳等,处理质量直接影响后续拉拔效果与模具寿命。拉拔环节通过一系列逐步减径的模具,使线材直径逐级缩小,同时改善其内部组织与力学性能。
拉拔过程中,冷却与润滑系统的配置直接影响拉拔质量与生产连续性。高速拉拔会使线材与模具产生大量摩擦热,若冷却不及时可能导致表面缺陷或断线,因此需根据拉拔速度配置相应的冷却装置。润滑剂的选用与供给方式同样重要,良好的润滑能够降低摩擦阻力、减少模具磨损,并提升线材表面光洁度。各道次拉拔的减径量需合理设定,避免单道变形过大造成线材开裂。
收线环节需确保线材排线整齐、张力均匀,为后续包装与使用提供便利。生产线运行过程中,应建立工序间的协调机制,使各设备速度相匹配,避免出现堆线或断线现象。同时需定期检查模具磨损、检测线径变化并记录生产数据,据此优化工艺参数。科学的生产线布局与规范的工艺流程,能够有效提升拉丝生产的稳定性与整体效益。
|