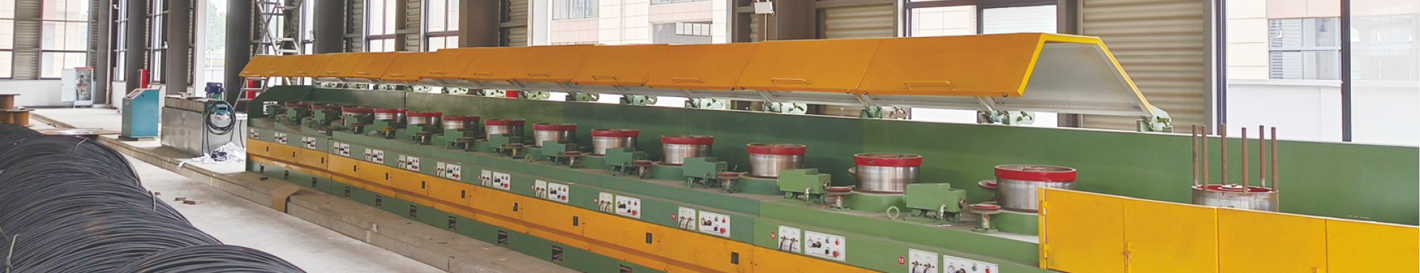
倒立式拉丝机的拉拔工艺是决定线材成品质量的核心环节,其通过多道次的逐级减径,使金属线材在模具中受力变形,从而获得目标直径与良好的表面性能。合理控制拉拔过程中的各项工艺参数,是保障线材尺寸稳定与力学性能达标的关键所在。
模具配置是拉拔工艺的基础。依据线材原始直径与成品目标,需合理规划模具的道次数量与每道减径量。减径量过大会导致拉拔力上升、断线风险增加,减径量过小则会影响生产效率。同时,模具的孔型与光洁度直接影响线材表面质量,选用合适的模具材质并保持良好润滑,有助于延长模具寿命并减少表面缺陷。
拉拔速度与张力控制同样不可忽视。倒立式拉丝机通过卷筒带动线材连续运行,拉拔速度需与各道次变形量相匹配,避免因速度波动造成线材抖动或张力异常。张力的合理设定可保持线材在拉拔过程中的稳定进给,防止过松导致缠绕不均或过紧引发断线,从而保障整条拉丝线的平稳运行。
润滑与冷却系统对拉拔效果影响显著。良好的润滑可降低线材与模具间的摩擦阻力,减少发热并改善表面光洁度;充分的冷却则有助于控制拉拔过程中的温升,避免因过热导致线材组织变化或性能下降。此外,进线质量与清洁度也应纳入考量,及时清理表面氧化皮与杂质,可为稳定拉拔创造有利条件。综合把握以上要点,方能充分发挥倒立式拉丝机的拉拔效能。
|